
制药CDMO/CMO泡罩包装机:15分钟快速换模,实现多规格柔性生产
发布时间:2026-09-20 浏览次数:6
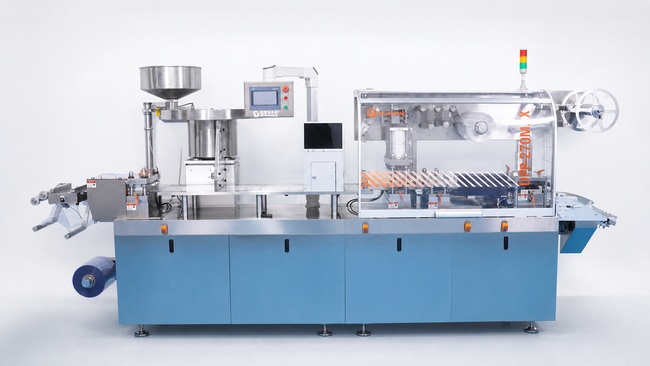
面向制药CDMO/CMO(合同研发生产组织)、合同制造企业的模块化泡罩包装机,支持约15分钟快速换模,采用固定定位结构,减少调机阶段包装材料浪费,实现多规格产品的柔性灵活生产。
为什么换模效率,是制药CDMO/CMO的核心痛点
对于制药CDMO/CMO(合同研发生产组织)、OEM代工企业而言,同一条泡罩包装生产线,经常要承接多客户订单,轮番加工不同片剂、胶囊,适配差异化的泡腔排布、泡罩板成品尺寸。
实际换型频次,受企业产品矩阵、客户订单类型、生产批量大小直接影响:部分工厂长期大批量生产单一品类,换模频次低;但更多代工厂需要高频切换产品规格。生产线能否快速完成规格切换,直接决定工厂的实际产出能力。
很多企业选购设备时,只看重泡罩包装机的最高运行速度,却忽略换模表现。即便设备高速生产性能优异,一旦每次产品切换都要耗费大量时间拆装工装、人工反复对位调试、多次试产校准,大量有效生产时间就会白白损耗在批次间隙。
对合同制造企业来说,换模耗时就是产能成本。选型不能只问“设备最快跑多少”,更要重点考量:设备需要多久完成切换,迎接下一款产品投产。
泡罩包装机规格换型,到底要完成哪些工作
泡罩规格切换,绝非简单更换一套模具即可完成。根据药片、胶囊外形与泡罩版式差异,往往要对多个工位完成更换或微调,涵盖:
· 成型工位
· 物料加料系统
· 热封工位
· 批号打印工位
· 冲裁工位
片剂、胶囊的尺寸改变,会对应全新泡腔排布;泡罩成品板尺寸调整,则会同时改动成型模具与冲裁模具。每多一个需要人工调校的工位,若无法实现位置精准复现,就会进一步拉长换模周期。
评判一套换模设计好不好,不能只看拆装螺钉数量,核心要看:模具安装到位之后,还需要多少次人工对位调试。
传统泡罩机换模,时间都耗在哪
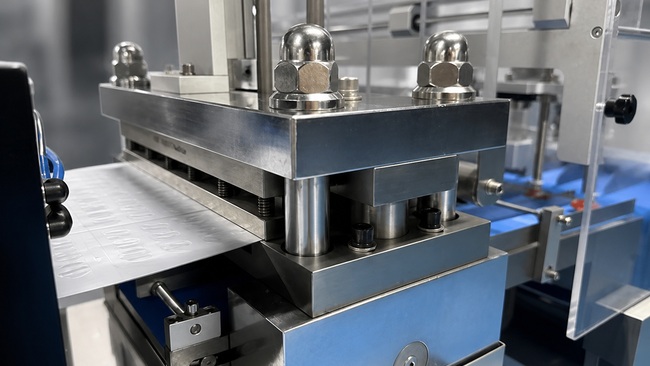
传统泡罩包装机换模,最大的瓶颈不是拆装零部件,而是整套流程高度依托技术员实操经验与手感。
上下模具装配完毕后,还需要人工反复对位。微小的位置偏差,就会造成成型偏移、热封瑕疵、冲切错位。现场人员只能不断松开模具、微调位移、锁紧固定,再开机试产,循环往复直到各项指标达标。
这种依靠主观判断的调试模式,直接造成换模时长波动巨大。即便是资深技术人员,完成整套换型也往往耗时1小时以上;新手操作人员甚至要耗费大半天,依旧无法调试到位。
这给合同制造工厂带来实实在在的生产风险:生产线产出能力,被当班操作人员的技术水平所左右。
倘若工厂仅有少数资深技工可以胜任模具对位工作,那么每次规格切换,都会造成人员瓶颈,连锁影响生产排程、设备稼动率、人力排班、调机物料损耗,甚至订单交付稳定性。
优化换模系统的初衷,不只是让熟手操作更快,更是实现作业流程标准化,最大限度降低对人员经验的依赖。
模块化快速换模:摆脱对资深技工经验依赖
瑞锦琪部分型号铝塑泡罩包装机,核心换模工位搭载带固定定位的模块化工装结构。
操作人员无需分别拆装上下模具,再一点点手动找基准位置;整套模具作为一体化模块直接拆装,依靠固定定位机构,自动引导模块落位至标准工作位置。
标准化换模操作步骤:
1. 解锁,取出当前在用模具模块
2. 装入适配新产品规格的模具模块
3. 将模块推送至固定定位基准位
4. 锁紧固定模块
5. 在人机界面完成对应工艺参数调用与设置
6. 开展小批量试生产确认状态
适配机型在经过培训后,普通操作人员整机换模可压缩至约15分钟(实际时长受泡罩版式、设备配置影响)。
快速换模的价值,不只是缩短换型时长,更在于消除反复人工对位,把高度依赖个人手艺的调试工作,转变为可复制、可落地的标准化作业流程。
抽屉式冲裁工位:一拉、一换、一锁,高效完成冲裁模块切换
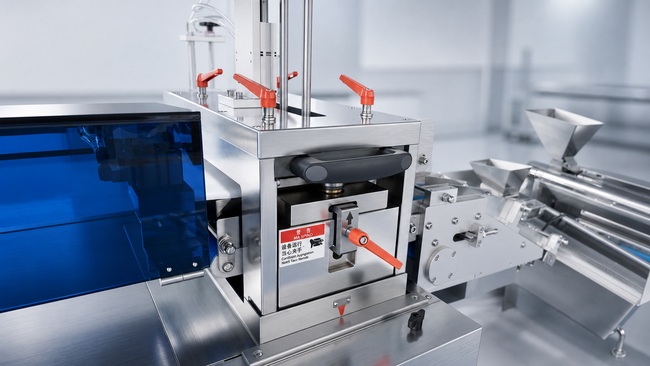
冲裁工位,历来是传统换模中故障高发的环节。上下冲裁模具必须保持极高的配合精度,一旦对位偏移,泡罩成品板就会出现毛边、尺寸超差、冲切不完全等不良问题。
传统设备上,操作人员需要反复拆装冲裁模具、微调位置、锁紧试机,多次循环调试,才能拿到合格的冲切效果。
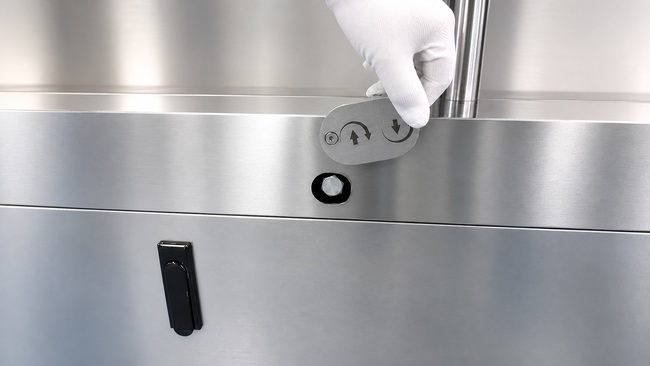
瑞锦琪适配机型配置抽屉式模块化冲裁工位,整套冲裁模具为独立整体模块,可直接向外抽出。切换产品规格时,只需要取出旧模块,将新模块推入固定定位卡槽锁紧即可。
这套结构省去冲裁组件大量重复人工校准工作。对于订单多样、需要频繁换型的合同制造厂商,最直观的收益就是大幅缩短冲裁工位的调试时间,同时减少调试试机频次,节约PVC、铝箔等包装耗材。
成型工位固定定位,保障每一次换模的一致性
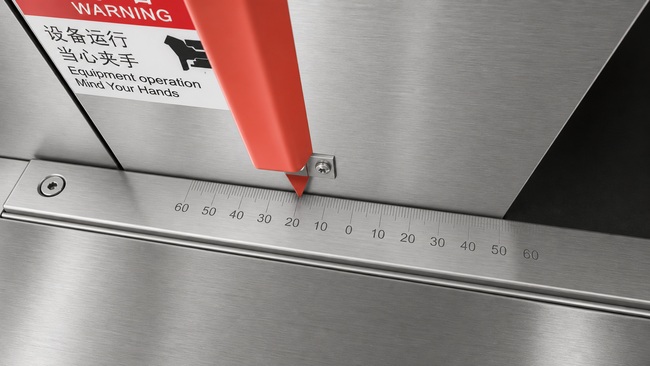
同样的设计逻辑也应用于成型工位。传统泡罩包装机,需要分开拆装上、下成型模具,人工反复校准,才能保证泡腔精准对齐。
而模块化成型工位将模具集成为一体化单元,操作人员只需把模块滑入固定定位卡槽锁紧,就能大幅削减调校工作量,保障每一次换模的工艺一致性。
高频换模场景,冲裁模具材质不容忽视
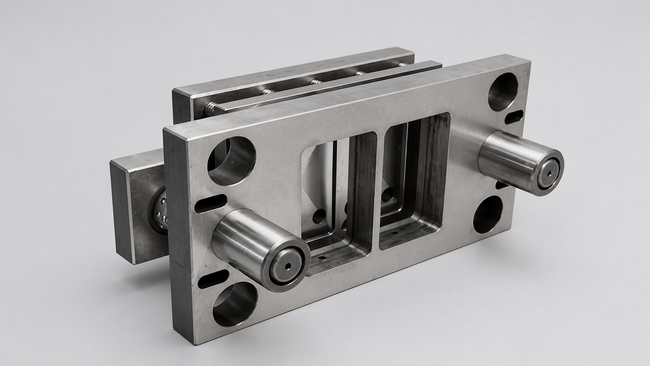
便捷的快速换模,需要耐用稳定的模具作为基础;如果模具本身易损耗,再高效的换模结构也无法发挥价值。
瑞锦琪的药片胶囊泡罩包装机冲裁模具可选用DC53模具钢,材料硬度高、耐磨性好、尺寸稳定性优异。规范使用与维护前提下,模具使用寿命可达15年以上。
对于多客户、多规格轮番生产的合同制造商,高耐用模具可以减少非计划停机。高频次生产切换下,冲裁模具依旧可以持续保障泡罩板尺寸统一、切口平整顺滑,规避尖锐毛边,降低后续检验、装箱工序的不良隐患。
冲裁模具品质,直接左右冲切精度、成品外观、模具服役周期、维护频次以及生产批次一致性。
DC53冲裁刀模与普通冲裁刀模对比
对比项目 | DC53冲裁刀模 | 普通冲裁刀模 |
耐磨性 | ★★★★★ 表现优异 | ★★★☆☆ 表现一般 |
韧性 | 韧性佳,抗崩刃性能强 | 持续生产易出现刃口磨损、崩刃现象 |
刃口保持性 | 长期量产依旧维持刃口锋利 | 需要更频繁修磨或者直接更换 |
冲裁稳定性 | 长周期生产冲裁性能稳定 | 伴随刃口磨损,冲切效果逐步衰减 |
维护频率 | 维护频次低 | 维护频次相对更高 |
典型使用寿命 | 规范运维可达12年以上 | 高负荷工况约10—12个月就需要更换 |
停机时间 | 刀模更换次数少,维护停机时间短 | 维护频繁,易引发生产中断 |
长期综合成本 | 耐用度高,全生命周期更换成本更低 | 采购初始成本低,但替换频次高 |
快速换模带来的多重实际收益
快速换模的价值,不能简单概括为“减少停机”,对于制药合同制造企业,它的收益体现在四大维度:
节省资深技术人员工时
传统换模即便是熟手也要1小时以上,新手甚至耗时半天。模块化固定定位结构降低操作门槛,高级技术人员不必耗费大量精力处理常规规格切换,可投入到设备深度维护、工艺优化等高价值工作。
释放有效生产时间
模具调试阶段设备无法产出合格可销售泡罩产品。换模耗时缩短、切换时长可预测,直接提升批次之间有效生产时长,拉高设备整体稼动率。
降低调机物料损耗
人工对位离不开反复试机,每一次调试都会消耗PVC硬片、铝箔,甚至药用物料。依靠固定定位带来高重复定位精度,能够减少不必要试机,节约原材料成本。
消除排产的不确定性
传统模式换模时长浮动极大,1小时到半天都有可能,生产计划很难编排落地。标准化快速换模,让产品切换时长可以预估。
对合同制造商而言,换模过程的可预测性,和换模速度同等重要。
多品种柔性生产,泡罩包装机选型要点
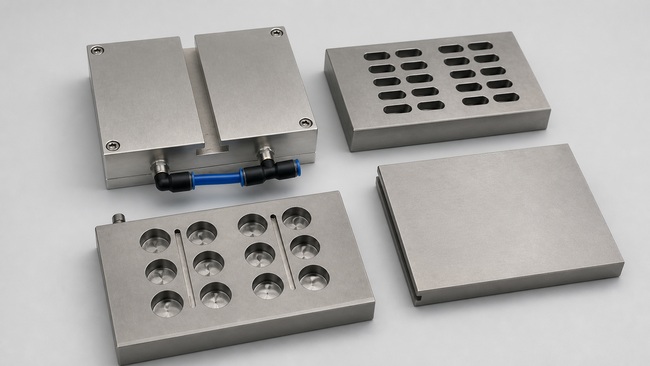
如果工厂长期固定生产单一泡罩规格,换模能力或许不是采购的核心指标。但CDMO、OEM、制药合同制造商,工况完全不同。
选购药片胶囊泡罩机,不要只盯着最高生产速度,务必重点确认以下问题:
· 切换全新泡罩规格,需要改动哪些工位组件?
· 模具是上下件分开拆装,还是一体化整体模块更换?
· 冲裁工位每次换模后,是否还需要人工对位校准?
· 设备是否搭载固定定位工装结构?
· 对应机型,整机完成换模的实际耗时为多少?
· 经过基础培训后的普通操作工,是否可以独立完成换模作业?
· 完成换模,一共需要用到多少种专用工具?
· 每次规格切换,预估会消耗多少试机原材料?
· 配套的多套模具套件,设备有无考虑存放、标识管理方案?
· 设备厂商可以提供哪些操作人员培训文档与资料?
对于多规格柔性生产场景,设备可用性、重复定位精度、换模耗时,比设备极限转速更能决定企业真实可用产能。
设备交付后的全周期技术支持
即便机械结构已经为快速换模做足优化,操作人员依旧需要掌握标准拆装顺序、锁紧规范、参数配置逻辑。
瑞锦琪设备随货交付全套技术文档、操作手册、模具安装教学资料,支持远程视频指导模具装配、工艺参数调试、设备操作与故障排查。
必要时,工程师可上门完成设备安装调试,并开展现场操作人员实操培训。
这套技术服务,对合同制造工厂尤为关键。设备投产之后,企业还会持续导入新产品、新增配套模具。技术支持不止服务于首次装机调机,更要保障后续每一次规格切换都可以稳定落地。
总结
对于制药CDMO/CMO、OEM代工企业,换模绝非无关紧要的设备维护环节。每当客户订单规格变更,换模效率直接决定生产线产品切换的整体效率。
传统换模模式高度依赖技工经验,熟手耗时超1小时,新手甚至半天调试不到位,带来停机损失、物料浪费、生产计划不可控等一系列问题。
瑞锦琪适配型号泡罩包装机,依托模块化模具单元、抽屉式冲裁模块与固定定位设计,规避大量重复人工对位工作;经培训后的操作人员,整机换模时间约15分钟(受泡罩规格、设备配置浮动)。
搭配DC53高耐磨冲裁模具,再辅以完善的人员培训与技术服务,整套方案提升换模作业的可重复性,摆脱对个别技工实操手感的依赖。
合同制造企业挑选泡罩包装机,不能只看设备空载最高运行速度;更要看设备能不能以更少停机、更少调试、更低不确定性,快速适配下一款产品的生产需求。
合同制造商泡罩包装机换模常见问答
1.泡罩包装机换模一般需要多长时间?
换模时长取决于设备结构、泡罩规格、操作人员熟练程度。传统机型,资深技工换模耗时通常1小时以上,新手操作人员甚至耗费半天;瑞锦琪模块化适配机型,经培训的操作人员整机换模约15分钟。
2.为什么快速换模对合同制造工厂格外重要?
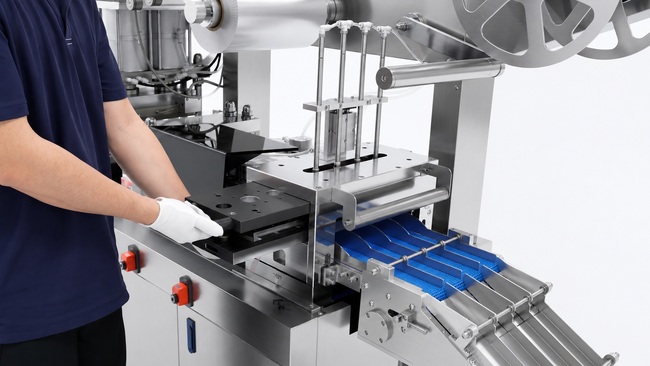
制药CDMO/CMO、OEM工厂,单条产线需要承接多家客户差异化产品规格。快速且结果稳定的换模,缩短批次停机时间,降低生产排产对技术人员个人经验的依赖性。
3.切换泡罩新产品规格,需要更换哪些零部件?
根据产品和泡罩版式,可能涉及成型工位、加料系统、热封工位、批号打印工位、冲裁工位的更换或调整。
4.同一台泡罩包装机,是否可以兼容多款产品与泡罩规格?
可以。前提是配备对应的成套模具套件,且产品参数落在设备适配范围。片剂、胶囊尺寸、泡腔排布、泡罩板成品尺寸发生变化,就需要更换对应模具。
5.换模工作是不是必须专业技术人员才能完成?
传统机型依靠人工对位,高度依赖专业技工。带固定定位的模块化设备降低门槛,操作人员接受完整培训后,就可以稳定完成换模作业。
6.固定定位结构如何减少包装材料浪费?
传统调试模式需要多次开机试产,确认成型、热封、冲切位置合格。固定定位带来更高重复定位精度,减少反复试机调试次数,从而降低调机阶段PVC硬片、铝箔以及药用物料的消耗。
7.合同制造企业采购泡罩包装机,前期要重点考察哪些点?
除设备最高生产速度,还需要重点评估实际换模流程、模具定位形式、工装更换时长、操作人员能力要求、调试步骤数量、预估调机物料损耗,以及设备交付之后全套技术支持服务。
- 上一篇:已经是第一篇
- 下一篇:胶囊填充机换产:更换、调节、清洁