
胶囊填充机换产:更换、调节、清洁
发布时间:2026-09-20 浏览次数:7
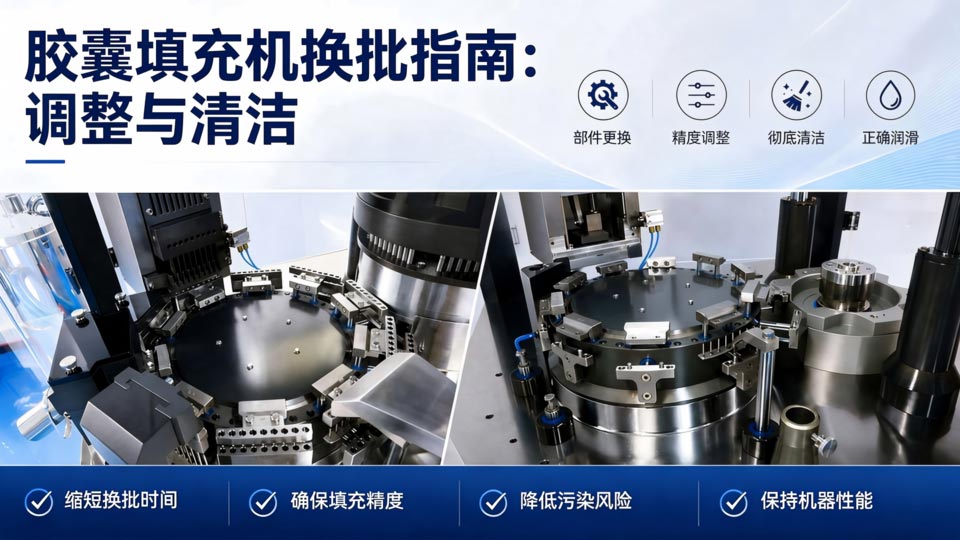
胶囊充填机换产指南
引言
做保健品、药品代加工的厂,一条线经常要跑好几个产品,今天这个客户,明天那个配方,换型很频繁。制药厂也一样,胶囊规格或配方一变,就得换型。可以说,换型是家常便饭,也是操作员日常工作。
胶囊机换型时,大家最关心三件事:哪些零件要换?哪些地方要调?哪些地方要如何清洗?这三件事没做好,后面就容易出问题:胶囊分不开、装量忽高忽低、粉漏得到处都是。
关键点
l 换型主要就是换件、调整、清洁、润滑,然后才能开新批。
l 换胶囊规格时,模具、播囊工位、充填系统、锁合系统都要跟着换。
l 换粉不换胶囊时,重点调计量盘与通盘的间隙,控制漏粉。
l 粉末回收桶、真空泵滤芯、集粉盘要记得清洁,防止交叉污染。
l 换型流程固定下来,操作工少犯错,生产更稳。
1. 换胶囊规格:该换的换,该调的调
1.1 胶囊模具:整套换
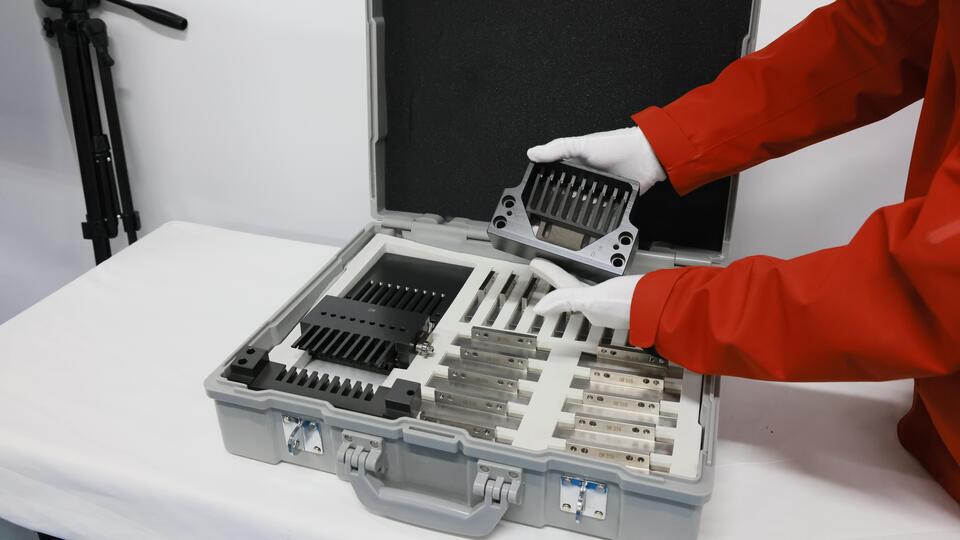
胶囊填充机的整套模具都需要更换
模具是胶囊充填机的核心部件,负责引导空胶囊完成分离、充填和锁合。模具分上模和下模:上模固定胶囊帽,下模托住胶囊体,方便充填。换胶囊规格时,模具必须整套换,新模具要跟目标规格对上。
装好新模具后,用校准棒检查上模和下模的同心度。对中没问题再开机。模具不齐,后面可能定位不准、充填不良,甚至锁不上。
1.2 播囊工位:换件后调位置
播囊工位负责把空胶囊从料斗送到模具里,让胶囊在分离和充填前进入正确位置。换规格时,播囊管、播囊梳、掉头器都要换成跟新胶囊匹配的部件。
换完后,把供囊位置调好,再开胶囊机试机看走囊顺不顺。正常情况下空胶囊应该走得顺畅,不能卡,不会出现飞囊,也不能伤胶囊。
1.3 充填杆和计量盘
充填杆和计量盘是搭档。计量盘形成粉料放置区,计量盘厚度确定了充填物料的深度,充填杆把粉压进胶囊体。换胶囊规格时,充填部件也要跟着换。老式结构换完还得重新调充填杆位置,费时间,也看操作工经验。
部分新款胶囊充填机采用夹持器固定充填杆的位置。夹持器和抽拉卡槽的设计在安装前就把位置定好:槽式设计确定了安装位置,夹持器让多根充填杆保持水平,整组装、整组拆。这样换起来快,不用反复调高度。类似思路在国际厂商设备上也有应用,譬如瑞锦琪包装机械、Fette Compacting、IMA、Syntegon,充填杆更换可在 15 分钟内完成。
装好后别急着开机,还要看计量盘调得对不对,再试充填,确认粉料分布和胶囊装量。充填杆和计量盘对得准,生产时装量才稳。
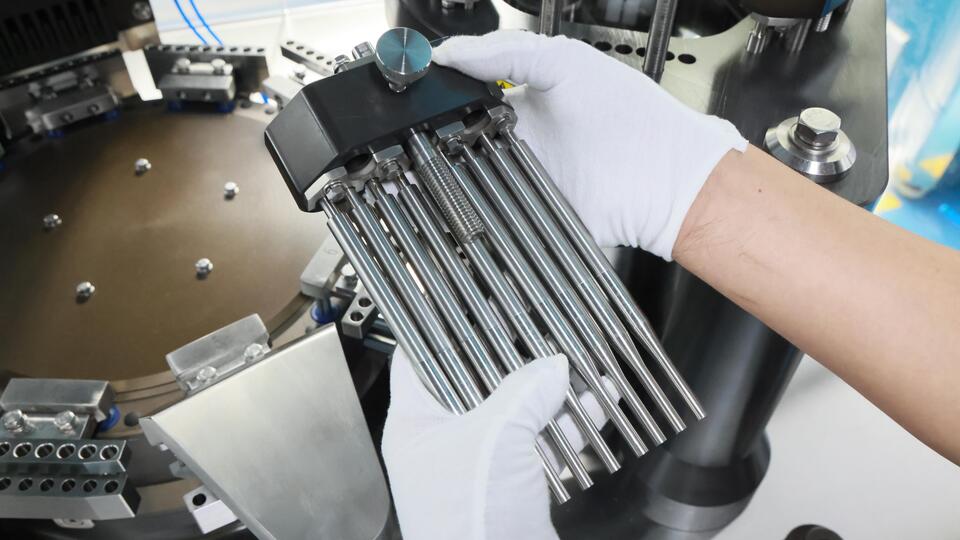
夹持器可以显著减少换产时间
1.4 锁囊工位和出囊口:按新胶囊调、换
锁囊工位干的是最后一步:把胶囊帽和胶囊体压在一起。锁合位置必须跟胶囊长度、规格匹配。换规格时,锁囊工位要按新胶囊重新调;不同规格锁合高度不一样,调不好就会松帽、锁不到位,或者胶囊被压变形。
出囊口也要换。每种胶囊规格都要配对应的出囊口,出囊才顺。尺寸不对,可能堵囊,也可能出囊不稳。
1.5 真空分离:吸力要重新调
真空系统负责把胶囊帽和胶囊体分开。空胶囊进模具后,真空吸住胶囊体,帮助稳定分离。换规格时,真空也要跟着调;不同胶囊的重量、长度、分离条件都不一样,操作工要根据实际走囊情况来调。
真空太小,胶囊帽分不开;真空太大,胶囊可能变形或定位不准。调完后先跑测试胶囊,分离稳定了再正式生产。真空调得好,后面少出分离故障。
2. 换粉不换胶囊:重点调计量间隙
如果只是换粉,胶囊规格不变,那主要调整计量间隙。铜盘和计量盘之间的间隙,直接影响充填。操作工要根据粉的特性来调,比如流动性、松密度、细粉多不多。细粉多、密度低、流动性差的粉,容易往小缝里钻,漏粉就多;静电大的粉,还容易粘在计量区周围。
间隙调得好,粉走得稳,漏得少。调的时候用塞尺查,条件允许就多插几把,几个点一起看,速度快。塞尺在缝里应该能滑动,但有点阻力;太紧说明间隙小,一点阻力都没有说明间隙可能大。
间隙太小,铜盘和计量盘可能互相摩擦,机器阻力变大,严重了还会停机;间隙太大,粉从计量区漏出来,漏粉多,后面清洁也麻烦。调完后启动胶囊机跑一个测试批,听听有没有异常摩擦声,看看运行中漏不漏粉。确认装量和粉料分布没问题,再定最终设置。
3. 换型后怎么清洁
换完型,胶囊填充机上所有接触胶囊或粉料的部件都要洗,包括换规格时拆下来的零件,也包括上一批粉料碰到过的地方。
3.1 更换件和接触物料的部件
要洗的地方有:料斗、计量盘、充填杆、上下模、锁囊工位、出囊工位、集粉盘。计量盘和充填杆要仔细洗,因为粉容易残留在计量孔和接触面上;上下模也要看,胶囊定位孔里可能藏粉。
清洁顺序:先用清水洗,把看得见的粉冲掉;吹干;用干净布把剩下的水擦掉;干了以后用 95% 食品级酒精擦一遍;装回机器前再检查一遍。
3.2 真空泵滤芯
清洁时,顺便看看真空泵滤芯有没有积粉。细粉会在胶囊分离时进到真空系统里,积在滤芯上。积太多,滤芯就堵了,真空吸力会下降;吸力不够,胶囊分离就受影响。
清洁方法:先把滤芯拆下来,用吸尘器吸掉表面的粉;再用气枪吹掉剩下的粉。弄干净后装回去,下一批继续用。
3.3 回收桶和集粉盘
集粉盘在计量盘下面,接的是从计量区间隙掉下来的粉,防止粉散得到处都是。盘里的粉会通过真空系统进到物料回收桶;这些粉没进胶囊,生产要求允许的话可以回收用。
每次换型,回收桶和集粉盘都要洗。不然上一批的粉混进下一批,交叉污染风险就大了。洗法:用清水洗集粉盘和回收桶内壁;用气枪吹干;用干净布擦掉残留水分;干了以后用 95% 食品级酒精擦。
回收桶滤芯单独用吸尘器和气枪清理。装回去之前,再检查一下机器里有没有残粉,确认洗过的部件没有可见残留。

粉末回收桶
4. 换型后怎么润滑
4.1 生产前润滑
换完型、重新生产前,先看润滑够不够。胶囊充填机接下来可能又要长时间高强度跑。开机前,用喷油枪给机舱里的凸轮和运动部件打 00 号润滑脂。打到该打的位置,确认润滑够了,再启动胶囊机。这一步就在换型后、下一批生产前做。
4.2 长时间停机要防锈
如果胶囊填充机要停很长时间,裸露的金属表面要防锈。停机前,在胶囊机表面涂 10 号工业白油;白油会形成保护膜,防止存放时生锈。重新开机前,把可能接触胶囊或粉料部位的保护油去掉,然后按正常开机流程清洁、润滑、准备生产。
结论:换型检查清单
换型项目 | 要做的事 | 主要检查 |
胶囊模具 | 换匹配的上下模 | 模具对中 |
播囊工位 | 播囊管、播囊梳、掉头器 | 走囊情况 |
充填杆 | 换匹配的充填杆组 | 充填杆位置 |
计量盘 | 按胶囊规格和粉料换或调 | 充填状态 |
锁囊工位 | 按新胶囊规格调 | 胶囊锁合 |
出囊口 | 换匹配的出囊口 | 出囊情况 |
真空系统 | 调真空吸力 | 胶囊分离 |
换粉 | 用塞尺调计量间隙 | 漏粉情况 |
接触物料部件 | 清水 + 95% 食品级酒精清洁 | 残留 |
真空泵滤芯 | 拆下、吸尘、吹净 | 真空吸力 |
回收桶和集粉盘 | 清水 + 95% 食品级酒精清洁 | 交叉污染 |
内部凸轮和运动部件 | 涂 00 号润滑脂 | 润滑状态 |
停机时机器表面 | 涂 10 号工业白油 | 防锈 |
胶囊充填机换型到底怎么动,看生产变化:换胶囊规格时,胶囊处理、充填相关部件都要换、要调;换粉不换胶囊时,主要调计量间隙,用塞尺查,再试生产确认;清洁要覆盖所有接触物料的地方、真空泵滤芯、回收桶、集粉盘;清洁后检查一遍,润滑好,再开下一批。
换型流程写清楚,操作工按顺序来:换件、调整、清洁、润滑,就不容易乱。
FAQ
换胶囊规格时,哪些零件要换?
上下模要换成匹配的,新模具必须跟目标胶囊规格对上。播囊工位的播囊管、播囊梳、掉头器也要换;充填杆、计量盘、锁囊工位、出囊口也要换或调。真空吸力也要按新胶囊调。调完先跑测试胶囊,看分离、充填、锁合、出囊顺不顺。
换粉时,要调什么?
胶囊规格不变,主要调计量区。根据新粉的特性,调通盘和计量盘之间的间隙。用塞尺查不同位置,能同时插多把就多插几把,快一点。间隙不能太小,也不能太大;太小会摩擦甚至停机,太大漏粉严重。
换型后,哪些地方要洗?
料斗、计量盘、充填杆、上下模、锁囊工位、出囊工位、集粉盘都要洗。回收桶和真空泵滤芯也要洗,这些地方容易留上一批的粉。先用清水,吹干,布擦,最后用 95% 食品级酒精擦。
真空泵滤芯怎么洗?
先拆下来,用吸尘器吸掉积粉,剩下的用气枪吹。堵了会降低真空吸力,吸力下降会影响胶囊分离。洗干净再装回去用。
换型后怎么润滑?
生产前,用喷油枪给机舱里的凸轮和运动部件打 00 号润滑脂。如果长时间停机,胶囊充填机裸露表面涂 10 号工业白油防锈。重新生产前,把接触物料部位的保护油去掉。
参考资料
1. 国家药品监督管理局 — 药品生产质量管理规范(2010年修订)
https://www.nmpa.gov.cn/xxgk/fgwj/nbmgzh/20211223163225181.html
2. 国家药品监督管理局高级研修学院 — 药品生产质量管理规范
https://www.nmpaied.org.cn/gyy/zhengcefagui/faguiwenjian/bumenguizhang/yaopin/462836537177018368.html
3. 国家药品监督管理局 — 行政规范性文件(GMP附录及公告汇总)
https://www.nmpa.gov.cn/xxgk/fgwj/xzhgfxwj/index_1.html
4. 国家药品监督管理局 — 《药品生产质量管理规范(2010年修订)》无菌药品附录(征求意见稿)
https://www.nmpa.gov.cn/xxgk/zhqyj/zhqyjyp/20250317155644123.html